- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Proses Pabrik Kantong Kering: Saka Pemotongan Bahan nganti Welding RF
Sealock mrodhuksi tas garing kanggo OEM lan panuku Grosir nggunakake 27,12 MHz frekuensi radio welding, lan proses worth pangerten amarga nerangake apa loro tas digawe saka kain podho rupo nindakake temen beda. Waterproofing tas garing ora dituku nganggo materi - digawe ing jalur produksi, ing wayahe jahitan dilas. Iki mlaku kanthi urutan manufaktur lengkap, kanthi rincian teknis sing mutusake manawa jahitan kasebut tetep.
1. Tahap Kapisan: Pementasan lan Pemotongan Materi
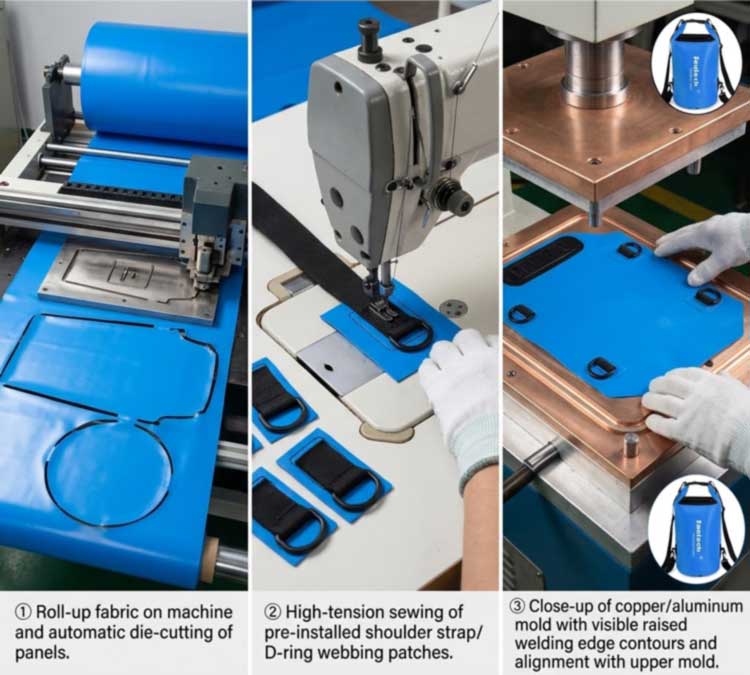
Produksi diwiwiti kanthi gulungan kain sing dilapisi -PVC terpalutawaTPU-laminated nilon- dipentasake lan dipriksa sadurunge ana sing dipotong. Inspeksi mlebu penting amarga ora konsistensi lapisan, kelembapan ing materi, lan variasi ing antarane pewarna kabeh mengaruhi apa sing kedadeyan ing stasiun las.
Panel banjur dicap saka gulungan kanthi mesin pemotong otomatis menyang dimensi desain sing tepat. Presisi pemotongan yaiku sing njaga seragam roto akeh: panel sing dipotong sawetara millimeters saka spek ora bakal lungguh kanthi bener ing ngisor welding die, lan garis las mabur. Iki uga ing ngendi efisiensi materi disetel, amarga panel nesting nemtokake jumlah saben muter dadi produk tinimbang offcut.
2. Stage Two: Pre-Assembly saka Load-Bearing Parts
Sadurunge apa-apa disegel, jahitan industri kanthi tegangan dhuwur nempelake unsur-unsur bantalan beban - sabuk bahu, tambalan anyaman D-ring, kanthong njaba, lan panel penguat - menyang panel datar.
Urutan ing kene disengaja lan minangka salah sawijining rincian sing misahake tas sing dirancang kanthi bener saka sing murah: jahitan kedadeyansadurungesegel anti banyu wis kawangun, supaya ora jarum tau penetrates membran anti banyu rampung. Apa wae sing kudu dipasang ing awak sing disegel - D-rings, jangkar MOLLE, katup - dilas menyang tempelan penguat tinimbang dijahit liwat kulit.
3. Tahap Tiga: Die Setup
Saben geometri tas mbutuhake perkakas dhewe. Pola las diterjemahake menyang die khusus - biasane mesin kuningan utawa aluminium - kanthi pinggiran sing wungu sing nemtokake wangun jahitan sing dilas. Die disetel ing platen lan didadekake siji kanggo panel.
Desain die nindakake luwih saka mbentuk jahitan. Profil pinggiran wungu bisa machined kanggo gawé luh-segel, endi weld lan wangun pinggiran Potong ing operasi padha, lan kondisi mati langsung mengaruhi asil: a mati sing wis ilang flatness utawa njupuk ketularan menehi meksa ora rata lan distribusi energi, kang nuduhake munggah minangka titik banget ing lapisan digunakake apik. Kemampuan perkakas uga ngidini pabrik nggawe wangun anyar tinimbang mung ngisi cetakan sing wis ana - basis kanggokapasitas adat lan struktur.
4. Stage Four: RF Welding - Carane Jahitan Bener Kawangun
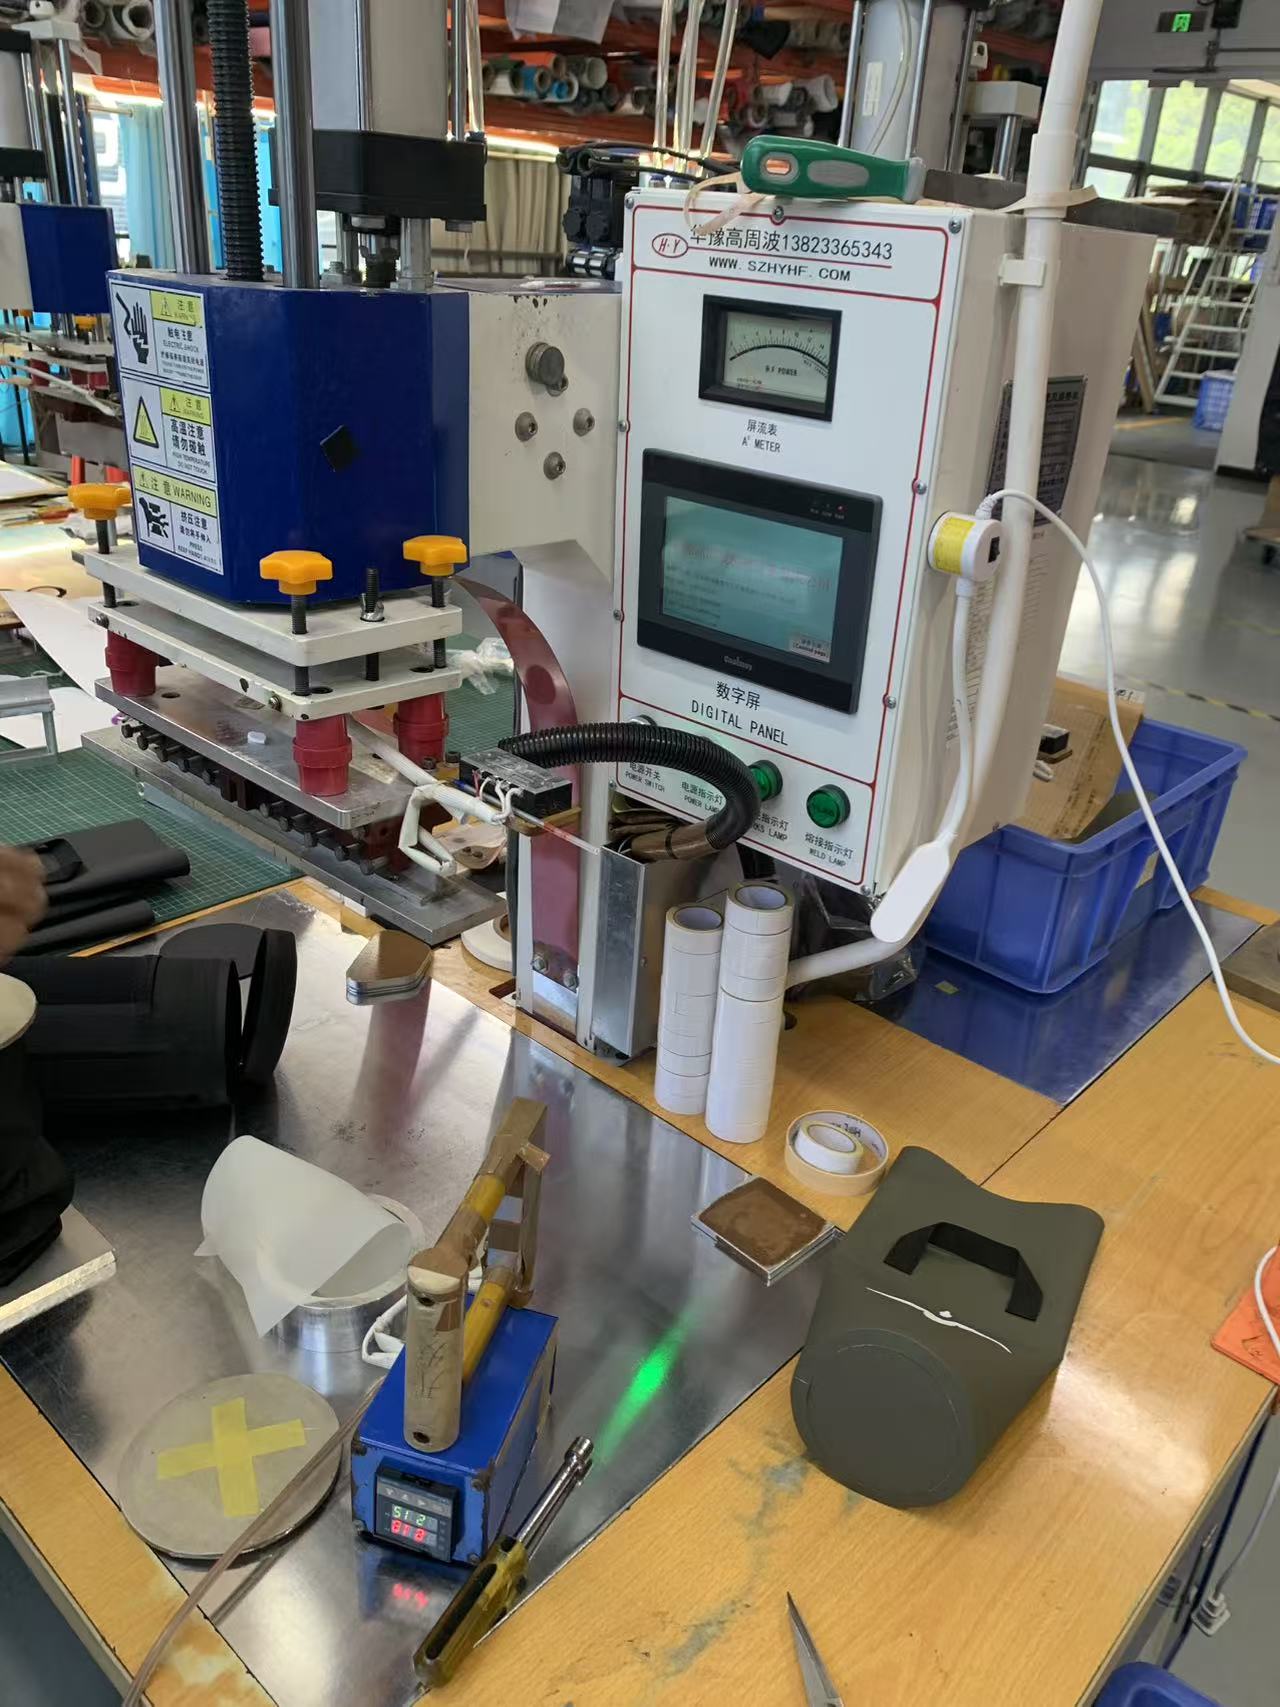
Iki minangka inti saka proses kasebut. Welding frekuensi radio - uga disebut welding frekuensi dhuwur utawa dielektrik - nggabungake termoplastik nggunakake medan elektromagnetik tinimbang sumber panas njaba. Urutan kasebut nduweni papat fase:
- Loading.Panel diselehake ing antarane die ndhuwur lan platen ngisor, kanthi die nemtokake wangun weld.
- Tekanan.A pasukan clamping ndadekke lapisan menyang kontak intim - tanpa iku, polimer molten ora bisa sekring menyang massa siji.
- ngaktifake RF.Generator nggunakake energi frekuensi dhuwur ing 27,12 MHz ing elektroda. Medan gantian ndadekake molekul polar ing materi oscillate kanthi cepet, lan gesekan molekul internal ngasilake panas.ing njeromateri tinimbang nindakake ing saka lumahing.
- Cooling ing meksa.Daya mandheg nanging clamping terus nalika jahitan solidifies. Ngeculake meksa banget awal iku salah siji saka sabab paling umum saka las banget.
Amarga panas asalé saka materi, loro lapisan tekan suhu fusi bebarengan lan ikatan dadi siji massa terus-terusan tanpa adhesives, solvents, utawa thread. Las RF sing dileksanakake kanthi bener biasane kuwat kaya bahan induk - lan mulane lapisan kasebut ora dadi titik lemah ing tas garing sing dibangun kanthi bener.
5. Apa RF Welding, lan Apa ora bisa Weld
Welding RF mung bisa digunakake ing termoplastik polar - bahan sing molekul nanggapi medan elektromagnetik. Iki kalebu PVC, PU lan TPU, kain dilapisi TPU, EVA, lan PET lan nilon sawetara. Poliolefin non-polar kayata polietilena lan polipropilena nyerep energi RF kanthi ora apik lan ora bisa dilas RF tanpa lapisan RF-reaktif utawa lapisan dasi; padha mbutuhake hot-air, hot-wedge, utawa cara impuls tinimbang.
Ketergantungan materi kasebut minangka masalah spesifikasi, dudu titik trivia: minangka salah sawijining sebab PVC lan TPU ndominasi kategori tas garing. Kanggo bahan kasebut, RF ngasilake jahitan sing luwih kuat tinimbang udhara panas, wedge panas, utawa welding impuls, mula iki minangka standar kanggo produk kedap udara lan kedap cairan ing industri - saka tutup truk lan inflatables menyang tas cairan medis, ing ngendi segel hermetik ora opsional.
6. Parameter sing Nemtokake Kualitas Weld
A weld minangka produk saka papat setelan, divalidasi kanggo saben materi lan kekandelan tinimbang nyetel sapisan lan lali:
| Paramèter | Apa sing dikontrol | Mode Gagal yen salah |
|---|---|---|
| daya RF | Tingkat pemanasan internal ing area segel | Kurang banget: fusi sing ora lengkap. Dhuwur banget: diobong-liwat, tipis |
| Wektu manggon | Suwene energi ditrapake | Singkat: las kadhemen. Long: degradasi materi |
| Tekanan | Intimacy kontak antarane lapisan | Low: voids lan saluran. Kakehan: squeeze-out lan lancip, jahitan brittle |
| Wektu adhem | Solidifikasi ing ngisor clamp | Dirilis awal: jahitan ditarik sadurunge disetel |
Minangka titik referensi kanggo skala, sealing film PVC lancip karo sawetara detik saka las lan cooling wektu ndudohke ing urutan sawetara atus watt liwat area segel - tarpaulins abot lan multi-lapisan laminates perlu mesti luwih. Sawetara variabel materi ngganti setelan kasebut: tingkat plasticizer ing PVC, kandungan kelembapan, pigmen lan pengisi, tenunan kain, lan kekandelan film kabeh ngganti cara materi nyerep energi. Iki kok owah-owahan werna utawa kumpulan kain anyar ora otomatis netral kanggo proses, lan kok welds maneh qualified tinimbang dianggep.
7. Tahap Lima: Cooling, Trimming, lan Majelis Akhir
Panel gandheng pindhah menyang zona cooling darmabakti supaya ikatan mranata tanpa distorsi, banjur tas wis trimmed saka lampu kilat lan nguripake. Majelis pungkasan cocog karo komponen sing ngrampungake produk: tutup lan gesper gulung ndhuwur, zippers sing ditemtokake, tali, gagang, klep purge, lan panel jendhela transparan - sing dilas menyang awak minangka bagéan saka kulit sing padha. Piranti keras sing nggawa beban dipasang ing tambalan tulangan sing dilas, supaya membran anti banyu ora bisa ditusuk.
8. Tahap Enem: Tes Sadurunge Dikirim
Jahitan sing dilas diverifikasi tinimbang dianggep. Ing wiwitan roto, tes pil ditarik ing welds sampel kanggo konfirmasi pesawat parameter mrodhuksi fusi lengkap - mode Gagal dhewe diagnostik, wiwit lapisan sing Peels resik ing antarmuka nuduhake iketan ora cukup, nalika siji sing luh liwat materi dhasar nuduhake weld luwih kuwat saka kain watara.
Tas sing wis rampung banjur ngliwati tes kecemplung banyu kanthi lengkap nglawan rating IPX sing kasebut, bebarengan karo suite laboratorium sing nutupi tes beban luwih saka 1,500 siklus ing gagang lan jangkar, 3,000 siklus disegel-zipper ing model zippered, tensile lan kekuatan ikatan, semprotan uyah, tahan gesekan, fastness warna, lan beda warna. Saben batch nganggo kontrol telung tahap - IQC ing kain lan hardware sing mlebu, IPQC ing las lan proses sing selaras, OQC kanthi sampling AQL, tes immersion batch, lan perbandingan sampel emas sing ditandatangani - kanthi inspeksi SGS utawa QIMA kasedhiya, miturutstandar kualitas sing ditrapake ing saben produksi.
9. Apa Welded Ngalahake Sewn-lan-Taped
Jahitan sewn nyurung jarum liwat lapisan anti banyu ewonan kaping, banjur gumantung ing tape kanggo nutupi bolongan. Tape ngangkat kanthi lentur, umur, panas, lan abrasi, lan yen wis rampung, saben bolongan jarum minangka titik mlebu. Jahitan sing dilas ora ana bolongan kanggo nutupi - lapisan sing dilapisi digabung dadi siji materi. Kanggo tas apa wae sing kudu tahan kecemplung tinimbang udan entheng, iki minangka prabédan sing nemtokake, lan mulane konstruksi sing dilas minangka garis dasar kanggo produk anti banyu asli, sanajan kain rai sing apik.
10. Produk Dibangun ing Proses Iki
Model sing diprodhuksi ing proses las sing padha, diatur miturut jinis tinimbang prioritas:
| Gambar | Model | Kapasitas | Bahan | Rating | Page produk |
|---|---|---|---|---|---|
|
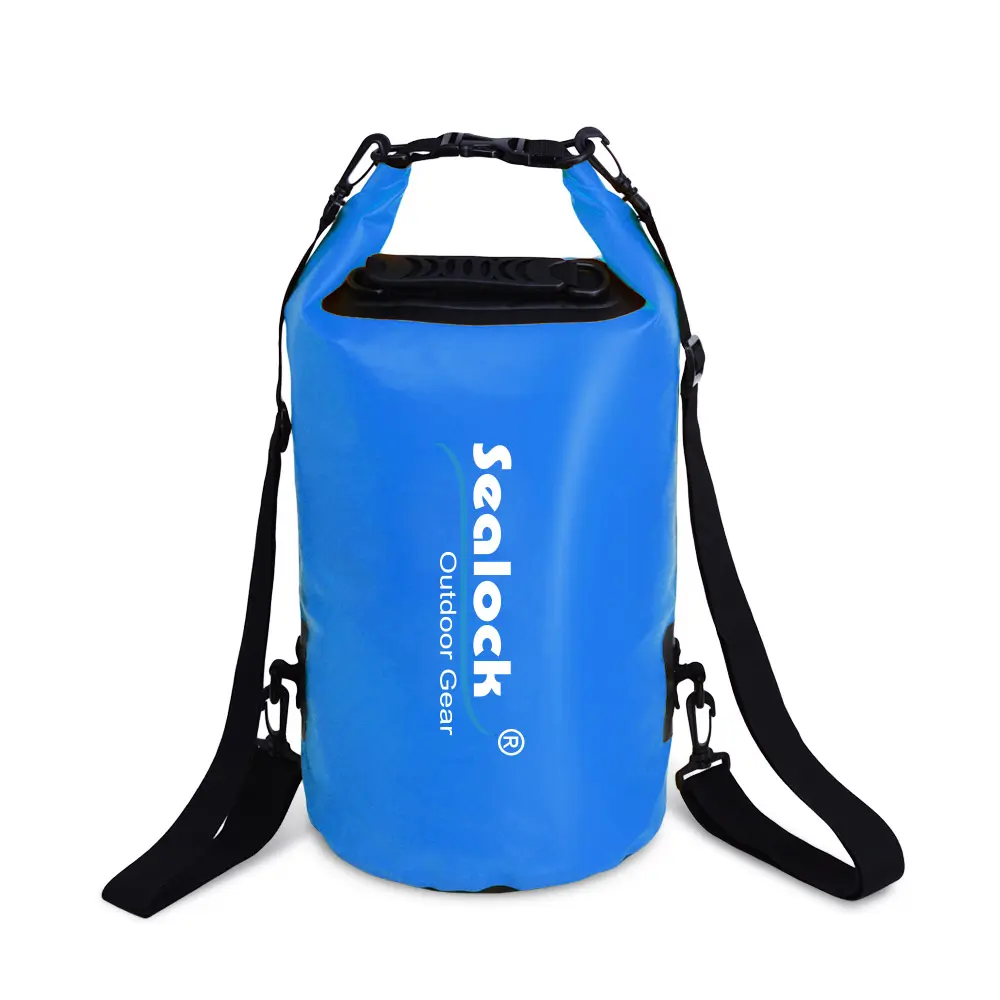
SL-D002 tas garing | 5–63L | 0,5 mm 500D PVC | IPX7 | Ndeleng |
|
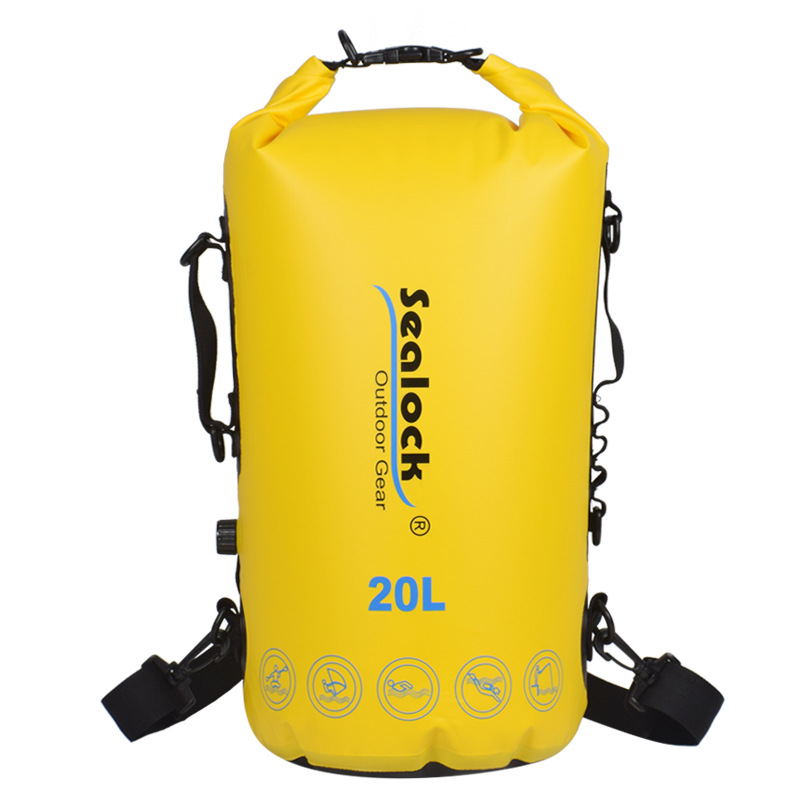
SL-E102 Ransel Tas Garing | 15 / 20L | 500D PVC, segel dual | IPX7 | Ndeleng |
|
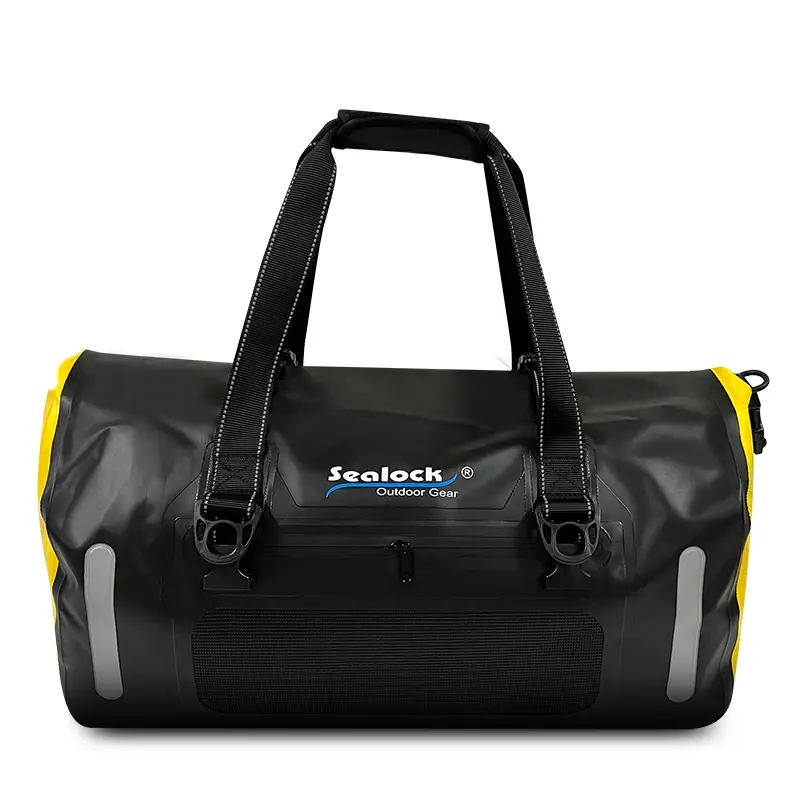
SL-K099 Duffel | 40 / 60L | 840D TPU | IPX7 | Ndeleng |
|
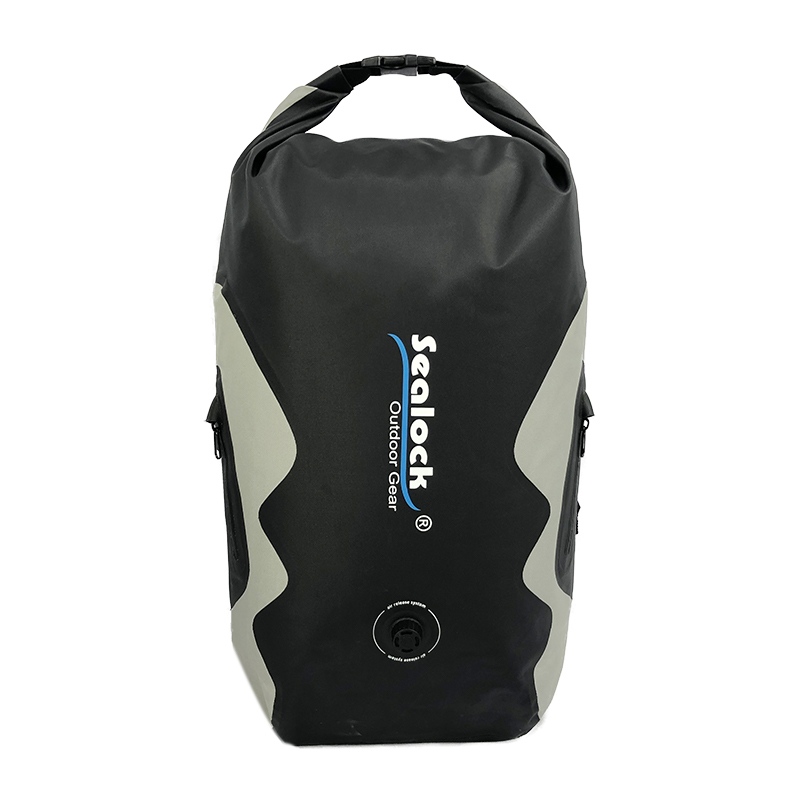
SL-E070 Garing Ransel | 25L | 420D TPU | IPX8 | Ndeleng |
|
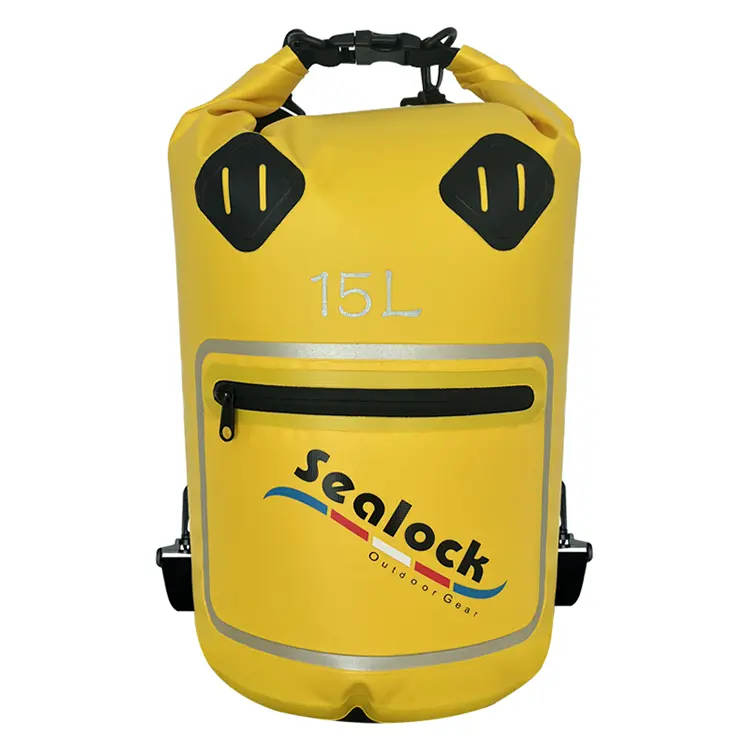
SL-D693 Window Bag Garing | 15 / 20L | 500D PVC + PVC film | IPX7 | Ndeleng |
|
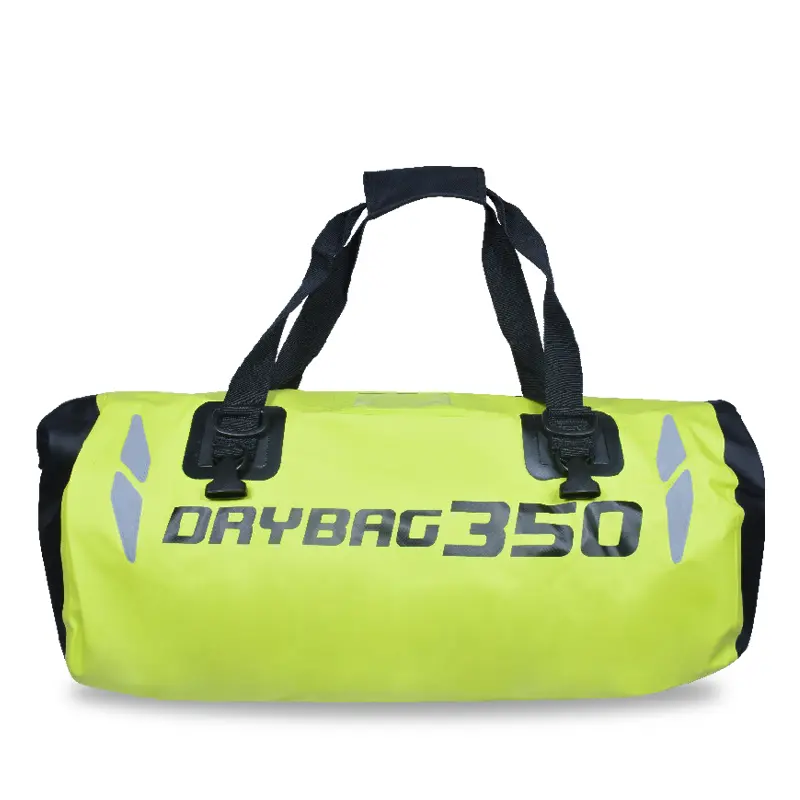
Tas Motor SL-C619 | 35 / 50L | PVC 500D Kab | IPX6 | Ndeleng |
Range lengkap njagong ing ngisortas garing, tas ransel garing, landuffels. Pangembangan dhasar saka sketsa, sampel, utawa spek target didhukung - geometri anyar tegese piranti anyar, yaiku bagean saka jalur pangembangan standar tinimbang alangan. MOQ 300 pcs, conto ing 7-15 dina, akeh ing 30-45 dina, saka Dongguan, China utawa Ho Chi Minh City, Vietnam.
11. FAQ
P: Napa tas poliethelin utawa polipropilena ora bisa dilas RF?
A: Amarga polimer kasebut non-polar - molekule meh ora nanggapi medan elektromagnetik, mula meh ora ana panas internal sing digawe. Dheweke butuh lapisan RF-reaktif utawa lapisan dasi, utawa cara sing beda kayata welding hawa panas utawa impuls. Iki minangka alasan inti PVC lan TPU dominasi tas anti banyu sing dilas.
P: Sepira kuwat jahitan sing dilas dibandhingake karo kain kasebut?
A: Dilas kanthi bener, jahitan biasane kuwat kaya bahan induk utawa luwih kuwat. Ing test pil, las apik luh liwat kain dhasar tinimbang misahake ing antarmuka - yen lapisan kulit loro cleanly, paramèter padha salah.
P: Kita ngganti warna lan welds wiwit gagal - kenapa kedadeyan kasebut?
A: Pigmen lan pangisi ngganti cara materi nyerep energi RF, kaya level plasticizer, isi kelembapan, lan kekandelan. Batch warna utawa kain anyar bisa mbutuhake setelan daya, omah, utawa tekanan sing beda. Welds kudu maneh qualified karo tes pil ing wiwitan roto, ora digawa liwat ing Panyangka sing "materi padha" tegese "setelan padha."
P: Apa jahitan taped bisa ditampa ing tas anti banyu?
A: Kanggo pangayoman udan cahya iku bisa, nanging ora kanggo kecemplung. Jahitan nembus lapisan anti banyu nganti pirang-pirang kali lan tape sing nutupi bolongan kasebut diangkat kanthi flexing, panas, lan umur. Yen specification ngandika submersible, iku kudu gandheng.
P: Napa wangun tas khusus nambah biaya lan wektu timbal?
A: Saben geometri mbutuhake mesin mati dhewe, yaiku biaya perkakas siji-wektu lan langkah-langkah sadurunge sampling bisa diwiwiti. Iki minangka alesan sing padha yen wangun anyar nduweni minimal sing luwih dhuwur tinimbang owah-owahan werna ing model sing wis ana.
P: Bisa macem-macem bahan bisa dilas kanggo saben liyane?
A: Bahan polar sing kompatibel bisa dadi - jendhela film PVC transparan sing dilas menyang awak tarpaulin PVC minangka conto rutin. Campuran polimer sing ora padha, utawa polar karo bahan non-polar, yaiku ing ngendi ikatan gagal, mula pasangan materi dikonfirmasi ing tahap sampling.
Nyuwun Nglampahi Proses utawa Sampel
Kanggo video mlaku saka baris welding, data test weld, conto, utawa proposal OEM / ODM lengkap,ngirim priksaan. Sealock nanggapi pitakon pengadaan sajrone 24 jam.